智能电工电气产品的智能制造与质量管控全流程解析
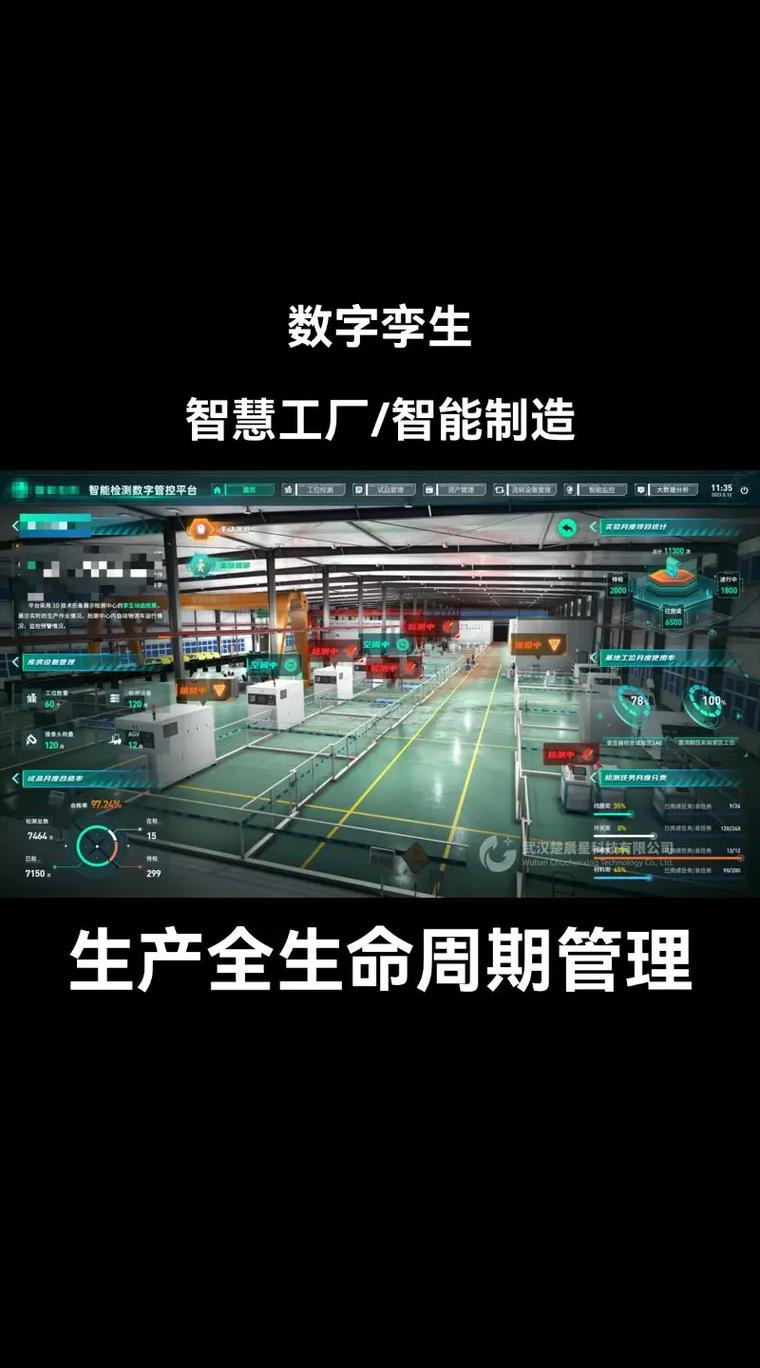
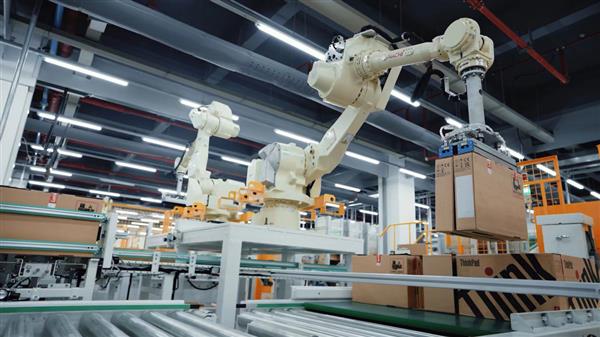
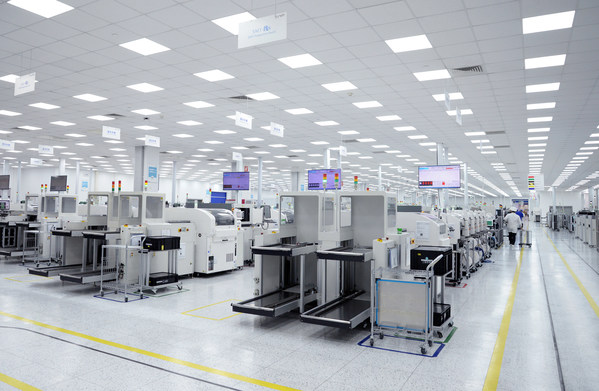
在工业4.0与物联网技术的推动下,电工电气行业正经历从传统制造向智能制造的深刻转型。智能产品(如智能断路器、智能插座、智能配电箱、能效管理终端等)的生产,不仅涉及精密的电子装配,更融合了嵌入式软件、传感器技术、通信模块与云端交互能力。本文将从生产流程、关键技术、质量管控及未来趋势四个维度,系统阐述智能电工电气产品的制造全貌。\n\n一、智能产品的核心特征与生产差异\n与传统电工电气产品相比,智能产品增加了微处理器(MCU)、传感器(电流/电压/温度)、通信模块(Wi-Fi/蓝牙/Zigbee/4G/5G)以及继电器控制电路。因此,生产不再是简单的钣金、注塑与装配,而是电子制造与电气制造的混合。这意味着工厂需要具备SMT贴片、波峰焊、在线烧录、功能测试(FCT)与老化测试等能力,并遵循IPC-A-610电子组装标准及GB/T 14048电气标准。\n\n二、智能产品的典型生产工艺流程\n一条完整的智能电工电气产品生产线通常包含以下环节:\n1. 来料检验(IQC):对PCB、电子元器件、传感器、塑料外壳、铜排等进行抽检,重点核对元件规格、精度与通信协议一致性。\n2. SMT贴片:将MCU、电阻、电容、通信芯片等高密度贴装到PCB上,经回流焊固化。需控制锡膏印刷厚度与炉温曲线,防止虚焊。\n3. DIP插件与波峰焊:对于连接器、继电器、大电容等通孔元件,进行插件后过波峰焊,确保电气连接可靠。\n4. 在线烧录与校准:通过编程器将固件、通信协议、设备ID烧录到MCU中,并对传感器进行零点与满量程校准,例如电流互感器的精度校准(误差≤±1%)。\n5. 半成品测试(ICT/FCT):ICT检测电路连通性,FCT模拟实际工作状态,验证开关动作、通信上报、计量精度等功能。例如智能断路器需测试过载保护阈值、漏电动作电流、远程分合闸响应。\n6. 整机组装:将PCBA装入绝缘外壳,安装铜排、机械机构、显示面板与天线,注意爬电距离与电气间隙符合安全标准。\n7. 老化测试:在高温(如55℃)下满载运行4-8小时,监测参数漂移,剔除早期失效产品。\n8. 出厂检验(OQC):全检或抽检外观、标志、电气强度(耐压测试)、接地连续性、通信功能(上与网关/云端通断)。\n9. 包装与追溯:为每台产品分配二维码,记录关键物料批次与测试数据,实现全生命周期追溯。\n\n三、智能生产中的关键技术应用\n为了兼顾效率与柔性,智能电工电气产品的生产大量引入自动化与数字化技术:\n- 自动光学检测(AOI)与X-Ray:用于检测SMT焊点缺陷,如少锡、连锡、空洞等。\n- 机器人装配与锁螺丝:六轴机器人可完成上下料、铜排拧紧、外壳卡扣等重复工作。\n- MES系统与数字孪生:制造执行系统(MES)实时采集生产工单、设备状态、测试数据,并与ERP、WMS对接,支持动态排产与防错。数字孪生可在虚拟环境中优化产线节拍。\n- 一卡通与安全控制:通过工位权限管理,防止未经烧录或测试的不合格品流入下道工序。\n\n四、智能产品的质量管控要点\n相比传统产品,智能产品必须额外关注:\n1. 电子元器件一致性:通信芯片与MCU的批次差异可能影响组网稳定性,需做一致性抽检。\n2. 电磁兼容(EMC):出厂前需按GB/T 17626进行浪涌、静电、辐射骚扰测试,否则现场易出现通信中断。\n3. 通信互操作性:为保证接入不同网关,需模拟多协议测试,例如Modbus RTU、MQTT等。\n4. 固件与信息安全:防止烧录固件版本错误或留有后门,生产网络应隔离涉密数据。\n5. 可追溯与OTA管理:电子寻址号与设备ID必须唯一,以满足远程固件升级与售后召回。\n\n五、挑战与未来趋势\n当前,智能电工电气产品生产面临多品种小批量、通信标准不统一、测试复杂度高等挑战。随着5G RedCap、边缘计算与AI质检的发展,生产将呈现以下趋势:\n- 模块化柔性产线:可在数十分钟内切换产品型号,经济批量降低到100件以下。\n- AI视觉全检:替代人工目检,提升缺陷检出率。\n- TSN(时间敏感网络)与单对以太网:直接在生产线上集成通信测试。\n- 零碳工厂:通过智能能源管理,降低老化测试的能耗。\n\n总而言之,智能电工电气产品的生产是一项融合电子工程、电气安全、通信技术与生产管理的系统工程。制造企业需构建从SMT到全功能测试的完整能力,并借助数字化系统实现精益与柔性,方能在大规模定制时代获得竞争优势。
如若转载,请注明出处:http://www.tmbxgm.com/product/6.html
更新时间:2026-10-28 13:16:44